cpk计算公式软件 Excel格式的CPK计算公式
- 作者: 一大口含不住
- 来源: 51数据库
- 2020-04-21
可用Excel的“STDEV”函数自动计算所取样数据的标准差(σ),再计算出规格公差(T),及规格中心值(U). 规格公差T=规格上限-规格下限;规格中心值U=(规格上限+规格下限)/2 这里就要用到你的20了,规格中心值U=20;
知识网站: http://www.gztaiyou.com/jian/index.asp?id8002
依据公式:Ca=(X-U)/(T/2) , 计算出制程准确度:Ca值 (X为所有取样数据的平均值)
依据公式:Cp =T/6σ , 计算出制程精密度:Cp值
依据公式:Cpk=Cp(1-|Ca|) , 计算出制程能力指数:Cpk值
Cpk的评级标准:(可据此标准对计算出之制程能力指数做相应对策)
A++级 Cpk≥2.0 特优 可考虑成本的降低
A+ 级 2.0 > Cpk ≥ 1.67 优 应当保持之
A 级 1.67 > Cpk ≥ 1.33 良 能力良好,状态稳定,但应尽力提升为A+级
B 级 1.33 > Cpk ≥ 1.0 一般 状态一般,制程因素稍有变异即有产生不良的危险,应利用各种资源及方法将其提升为 A级
C 级 1.0 > Cpk ≥ 0.67 差 制程不良较多,必须提升其能力
D 级 0.67 > Cpk 不可接受 其能力太差,应考虑重新整改设计制程。
建议你用SPC软件计算CPK,这样可给自己减少很多工作量.只需要把我们的数据输入进去,设置好上下规格限,CPK值可自动计算出来. 注:以上来自网络,并非原创,仅供参考。
cpk计算公式
CPK的计算公式是CPK=Cp*(1-|Ca|)。
CPK是“Combined Public Key”的缩写,中文名为组合公钥,是一种加密算法,以很小的资源,生成大规模密钥。
特性
ECC特性
存储量与密钥规模
ECC遵从IEEE标准。
组合矩阵(Combining-matrix)分为私钥矩阵和公钥矩阵,分割密钥序列(Separating-keysequence )由一定数量的分割密钥(Separating-key)构成,密钥对用(ssk, SPK)标记。
标识密钥(Identity-key)由标识产生,用(isk,IPK)标记。
组合密钥(Combined-key)由标识密钥和分割密钥复合而成,用(csk,CPK)标记。
复合特性
在椭圆曲线密码ECC中,任意多对公、私钥,其私钥之和与公钥之和构成新的公、私钥对。
如果,私钥之和为:( r1 + r2 + … + rm ) mod n = r
则对应公钥之和为: R1 + R2 + … + Rm= R (点加)
那么,r和R刚好形成新的公、私钥对。
因为,R = R1 + R2 + … + Rm =r1G + r2G +…+ rmG = (r1 +r2 +…+ rm) G = r G
分类:标识密钥、分割钥匙、组合钥匙
意义:制程水平的量化反映。制程能力指数:是一种表示制程水平高低的方便方法,其实质作用是反映制程合格率的高低。
计算公式
CPK=Cp*(1-|Ca|)
Ca (Capability of Accuracy):制程准确度;在衡量「实际平均值」与「规格中心值」之一致性。对於单边规格,因不存在规格中心,因此不存在Ca;对於双边规格,Ca=(ˉx-U)/(T/2)。
Cp (Capability of Precision):制程精密度;在衡量「规格公差宽度」与「制程变异宽度」之比例。对於单边规格,只有上限和中心值,Cpu = | USL-ˉx | / 3σ 或 只有下限和中心值,Cpl = | ˉx -LSL | / 3σ;对於双边规格:Cp=(USL-LSL) / 6σ=T/6σ
参考资料
百度百科—CPK:https://baike.baidu.com/item/CPK/4333067?fr=aladdin#4_3
CPK计算公式
你们的是对的,但是...现在还用什么Ca之类的玩什么啊,用软件直接算不就好了。
Ca=(X-U)/(T/2) , Cp =T/6σ ,Cpk=Cp(1-|Ca|) ;所以用你们客户的公式,当X小于U,即过程均值小于名义规格的时候会有问题。
CPK值如何计算
计算Cpk除收集取样数据外,还应知晓该品质特性的规格上下限(USL,LSL),才可顺利计算其值。
首先可用Excel的“STDEV”函数自动计算所取样数据的标准差(σ),再计算出规格公差(T),及规格中心值(U). 规格公差T=规格上限-规格下限;规格中心值U=(规格上限+规格下限)
依据公式:Ca=(X-U)/(T/2) , 计算出制程准确度:Ca值 (X为所有取样数据的平均值)
依据公式:Cp =T/6σ , 计算出制程精密度:Cp值
依据公式:Cpk=Cp(1-|Ca|) , 计算出制程能力指数:Cpk值
Cpk的评级标准:(可据此标准对计算出之制程能力指数做相应对策)
A++级 Cpk≥2.0 特优 可考虑成本的降低
A+ 级 2.0 > Cpk ≥ 1.67 优 应当保持之
A 级 1.67 > Cpk ≥ 1.33 良 能力良好,状态稳定,但应尽力提升为A+级
B 级 1.33 > Cpk ≥ 1.0 一般 状态一般,制程因素稍有变异即有产生不良的危险,应利用各种资源及方法将其提升为 A级
C 级 1.0 > Cpk ≥ 0.67 差 制程不良较多,必须提升其能力
D 级 0.67 > Cpk 不可接受 其能力太差,应考虑重新整改设计制程。
CPK:Complex Process Capability index 的缩写,是现代企业用于表示制程能力的指标。
制程能力是过程性能的允许最大变化范围与过程的正常偏差的比值。
当我们的产品通过了GageR&R的测试之后,我们即可开始Cpk值的测试。
CPK值越大表示品质越佳。
Cpk--过程能力指数
CPK= Min[ (USL- Mu)/3s, (Mu - LSL)/3s]
Cpk的中文定义为:制程能力指数,是某个工程或制程水准的量化反应,也是工程评估的一类指标。
如何应用EXCEL格式的CPK计算公式
举例说明:
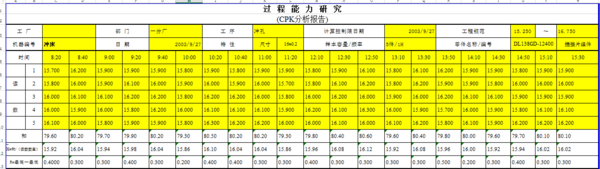
对特殊原因采取的措施的说明:
* 任何超出控制限的点。
* 连续7点全在中心线之上或之下。
* 连续7点上升或下降。

* 任何其它明显非随机的图形。

3.研究评定: 由以上计算结果可知CPK=1.365>1.33,性能指数能够满足.若批准,开始生产并按照已批准的控制计划进行.


最简便的cpk计算公式
Cpk(ProcessCapabilityIndex)的定义:制程能力指数;
Cpk的意义:制程水平的量化反映;(用一个数值来表达制程的水平) 制程能力指数:是一种表示制程水平高低的方便方法,其实质作用是反映制程合格率的高低。
CPK的计算公式
Cpk=Cp(1-|Ca|)
Ca(CapabilityofAccuracy):制程准确度;
Cp(CapabilityofPrecision):制程精密度;
注意:计算Cpk时,取样数据至少应有20组数据,而且数据要具有一定代表性。

cpk计算公式
Cpk(ProcessCapabilityIndex)的定义:制程能力指数;
Cpk的意义:制程水平的量化反映;(用一个数值来表达制程的水平) 制程能力指数:是一种表示制程水平高低的方便方法,其实质作用是反映制程合格率的高低。
CPK的计算公式
Cpk=Cp(1-|Ca|)
Ca(CapabilityofAccuracy):制程准确度;
Cp(CapabilityofPrecision):制程精密度;
注意:计算Cpk时,取样数据至少应有20组数据,而且数据要具有一定代表性。
excel格式的CPK计算公式,谢谢!
CPK:Complex Process Capability index 的缩写,是现代企业用于表示制程能力的指标。
制程能力是过程性能的允许最大变化范围与过程的正常偏差的比值。
制程能力研究在於确认这些特性符合规格的程度,以保证制程成品不符规格的不良率在要求的水准之上,作为制程持续改善的依据。
当我们的产品通过了GageR&R的测试之后,我们即可开始Cpk值的测试。
CPK值越大表示品质越佳。
CPK=min((X-LSL/3s),(USL-X/3s))
Cpk——过程能力指数
CPK= Min[ (USL- Mu)/3s, (Mu - LSL)/3s]
Cpk应用讲议
1. Cpk的中文定义为:制程能力指数,是某个工程或制程水准的量化反应,也是工程评估的一类指标。
2. 同Cpk息息相关的两个参数:Ca , Cp.
Ca: 制程准确度。 Cp: 制程精密度。
3. Cpk, Ca, Cp三者的关系: Cpk = Cp * ( 1 - |Ca|),Cpk是Ca及Cp两者的中和反应,Ca反应的是位置关系(集中趋势),Cp反应的是散布关系(离散趋势)
4. 当选择制程站别Cpk来作管控时,应以成本做考量的首要因素,还有是其品质特性对后制程的影响度。
5. 计算取样数据至少应有20~25组数据,方具有一定代表性。
6. 计算Cpk除收集取样数据外,还应知晓该品质特性的规格上下限(USL,LSL),才可顺利计算其值。
7. 首先可用Excel的“STDEV”函数自动计算所取样数据的标准差(σ),再计算出规格公差(T),及规格中心值(U). 规格公差T=规格上限-规格下限;规格中心值U=(规格上限+规格下限)/2;
8. 依据公式:Ca=(X-U)/(T/2) , 计算出制程准确度:Ca值 (X为所有取样数据的平均值)
9. 依据公式:Cp =T/6σ , 计算出制程精密度:Cp值
10. 依据公式:Cpk=Cp(1-|Ca|) , 计算出制程能力指数:Cpk值
11. Cpk的评级标准:(可据此标准对计算出之制程能力指数做相应对策)
A++级 Cpk≥2.0 特优 可考虑成本的降低
A+ 级 2.0 > Cpk ≥ 1.67 优 应当保持之
A 级 1.67 > Cpk ≥ 1.33 良 能力良好,状态稳定,但应尽力提升为A+级
B 级 1.33 > Cpk ≥ 1.0 一般 状态一般,制程因素稍有变异即有产生不良的危险,应利用各种资源及方法将其提升为 A级
C 级 1.0 > Cpk ≥ 0.67 差 制程不良较多,必须提升其能力
D 级 0.67 > Cpk 不可接受 其能力太差,应考虑重新整改设计制程。
转载请注明出处51数据库 » cpk计算公式软件 Excel格式的CPK计算公式